¿Cuáles son los defectos de dispersión más comunes en tintas industriales?
Los defectos de dispersión más comunes (que arruinan la estabilidad y el color de tintas y pinturas) son: la aglomeración (falla mecánica en la separación de partículas), la floculación (partículas que vuelven a unirse post-molienda), la sedimentación (precipitación de polvos pesados al fondo) y la flotación diferencial. Se evitan utilizando aditivos humectantes y dispersantes poliméricos (hiperdispersantes) adecuados a la polaridad de la resina.
El éxito termodinámico de la fabricación de una tinta de alto rendimiento o una pintura industrial radica en un solo objetivo: separar mecánicamente cada milimétrica partícula de polvo de pigmento y envolverla individualmente con la resina líquida para que no vuelvan a tocarse. Cuando este complejo equilibrio físico y químico falla durante el proceso de manufactura o durante el almacenamiento en estantería, aparecen defectos de dispersión que merman severamente la calidad del producto.
El defecto más silencioso y frustrante es la floculación. Ocurre cuando el proceso mecánico del molino fue exitoso separando las partículas, pero debido a la falta de una correcta estabilización química, las fuerzas de atracción (Van der Waals) entre las partículas vuelven a ganar la batalla. En el envase en reposo, el pigmento vuelve a agruparse formando estructuras sueltas similares a nubes o «flóculos». Al unirse, el área expuesta a la luz disminuye dramáticamente, causando una pérdida brusca de la intensidad del color y de la fuerza tintórea (el color «cae» o se apaga con los días).
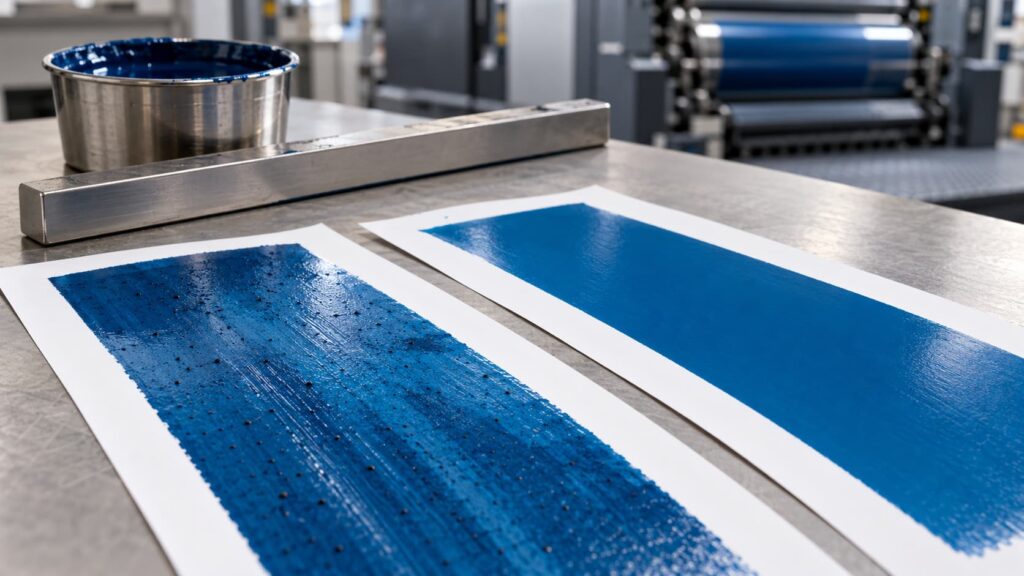
Un problema distinto, pero que se confunde habitualmente, es la aglomeración. A diferencia de la floculación, que es un problema de química de estabilización post-molienda, la aglomeración es una falla pura del proceso mecánico de fabricación. Implica que el molino de perlas o el agitador no tuvo la potencia, las revoluciones o el tiempo suficiente para quebrar los grumos originales de polvo que vinieron en la bolsa del proveedor. Esto genera defectos visuales inmediatos como puntos o granos al aplicar la película.
La sedimentación (Settling) es el defecto de dispersión que más impacta al usuario final. Ocurre especialmente en fórmulas que utilizan pigmentos inorgánicos pesados y de alta densidad (como el dióxido de titanio o el zinc). Si el sistema líquido no tiene la capacidad reológica de mantener esas rocas microscópicas en suspensión, el pigmento precipita por simple gravedad, formando en el fondo de la lata una torta dura (hard-cake) que es prácticamente imposible de reincorporar con un agitador manual o paleta.
Finalmente, encontramos los defectos de superficie causados por inestabilidad de la mezcla, como la flotación diferencial o «flooding / floating». Esto es muy común cuando se formulan colores compuestos por dos o más pigmentos de densidades y estabilidades diferentes (por ejemplo, un gris hecho de titanio blanco y negro de humo). Durante el proceso de secado de la película, corrientes de convección hacen que los pigmentos más móviles o finos floten hacia la superficie, generando un secado veteado (efecto mármol o estrías de color).
Para prevenir todo este abanico de fallas, la industria química depende de la aditivación precisa. El uso de «hiperdispersantes» poliméricos es fundamental. Estos aditivos cuentan con grupos de anclaje (que se aferran como garras a la superficie del pigmento) y colas poliméricas (que se despliegan en la resina líquida). Esto crea una barrera física (impedimento estérico) o una repulsión magnética (electrostática) que funciona como un campo de fuerza, asegurando que las partículas reboten entre sí y permanezcan perfectamente separadas por años.
Conclusión útil: Los defectos de dispersión no se resuelven simplemente aumentando los tiempos de agitación en fábrica. Requieren un rediseño de la fórmula química, incorporando el balance exacto de aditivos humectantes para el mojado inicial y dispersantes poliméricos de alto peso molecular para garantizar la estabilización a largo plazo.
FAQs (Preguntas Frecuentes):
¿Qué diferencia exacta hay entre aglomeración y floculación? Los aglomerados son grumos duros originados por falta de molienda mecánica; los flóculos son uniones blandas post-molienda causadas por falta de aditivos estabilizantes.
¿Cómo verifica un operador en fábrica que la dispersión fue exitosa? Utilizando un medidor Hegman (grindómetro), una placa de acero biselada que determina en micrones el tamaño máximo de la partícula remanente en la pasta húmeda.
¿El exceso de resina al completar la pintura puede causar floculación? Sí, un cambio brusco de polaridad, conocido como «choque de solventes» o choque de resinas durante la etapa de afinado (let-down), puede quebrar repentinamente la estabilidad lograda en el molino.
¿Por qué una pintura al abrirse muestra estrías de distintos colores en la superficie? Se llama flotación diferencial. Ocurre porque los pigmentos de la mezcla tienen diferentes tamaños y densidades, y los aditivos no lograron anclarlos a todos por igual durante el almacenamiento.
¿Cómo se previene la sedimentación densa tipo «hard-cake» en el fondo del envase? Incorporando aditivos reológicos antisedimentantes (como arcillas bentoníticas modificadas o sílices pirógenas) que crean una red tridimensional que sostiene el polvo suspendido en reposo.
¿El choque térmico durante el almacenamiento afecta la dispersión? Definitivamente. Almacenar latas a temperaturas muy bajas o bajo el sol directo altera la viscosidad del medio líquido, rompiendo el equilibrio electrostático de las partículas.